螺纹车削是金属切削加工中一种重要的螺纹成形方法,广泛应用于机械制造、航空航天、汽车工业等领域。它具有刀具通用性强、加工精度高、可加工大尺寸螺纹等优点,尤其适合单件小批量生产和修配工作。本文将从刀具选择、切削参数、加工策略和质量控制等方面,对螺纹车削技术进行深入解析。
一、螺纹车削的基本原理
螺纹车削是在车床上利用螺纹车刀,通过工件旋转和刀具沿轴向的直线进给运动,切除多余材料,形成螺纹牙型。根据进给方式的不同,可分为径向进给、轴向进给和斜向进给;根据刀具形状,可分为单刃车刀和梳形车刀。
二、刀具选择与几何参数
螺纹车刀的材料需具有高耐磨性、高耐热性和足够的韧性,常用硬质合金、高速钢、涂层刀具等。刀具几何参数对螺纹质量影响显著:
- 牙型角:必须与螺纹牙型角一致,如普通米制螺纹为60°,英制螺纹为55°。
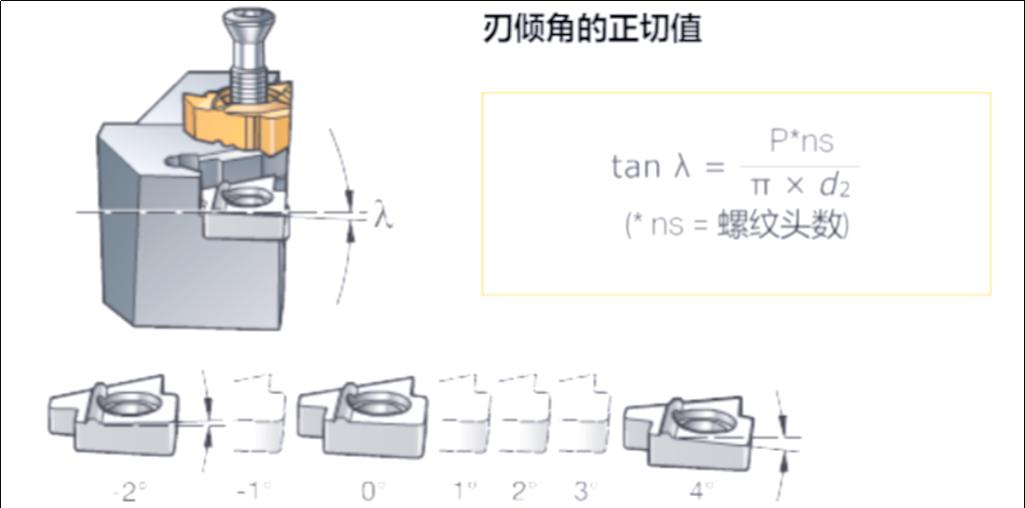
- 前角:影响切削力和切屑流出方向,通常取0°~15°。
- 后角:减少刀具与螺纹表面的摩擦,一般取3°~8°。
- 刀尖圆弧半径:影响螺纹牙底圆弧半径和表面粗糙度。
三、切削用量选择
- 切削速度:取决于工件材料和刀具材料。例如,用硬质合金车刀车削钢件时,切削速度可取80~150 m/min;车削铸铁时取60~100 m/min。高速钢刀具则需降低至20~40 m/min。
- 进给量:螺纹车削的进给量等于工件螺纹的导程。对于单头螺纹,进给量即为螺距;多头螺纹则为导程。
- 背吃刀量:需分多次走刀逐渐切除材料。总背吃刀量等于螺纹牙型高度。分配原则:前几次走刀可取较大背吃刀量,后续逐渐减小,以降低切削力并提高螺纹精度。
四、加工策略
- 进刀方式:
- 径向进刀:刀具沿工件径向切入,两侧切削刃同时切削,排屑困难,易振动,适用于小螺距螺纹。
- 轴向进刀:刀具沿轴向一侧切入,单侧切削,排屑顺畅,但牙型不对称,需注意刀具角度补偿。
- 斜向进刀:刀具沿牙型一侧斜向切入,兼顾效率与排屑,适用于大螺距螺纹。
- 多次走刀:为避免切削力过大和刀具磨损,通常需分多次走刀完成。每次走刀后,刀具沿轴向移动一个螺距,直至达到牙深。
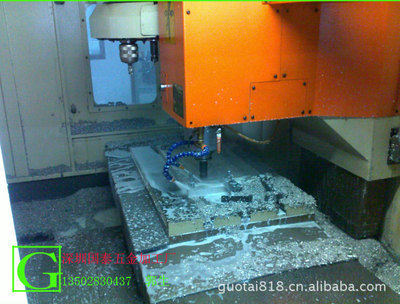
- 切削液:螺纹车削中应使用充足的切削液,以冷却刀具、冲走切屑、改善表面质量。根据工件材料选择乳化液、切削油等。
五、常见问题与质量控制
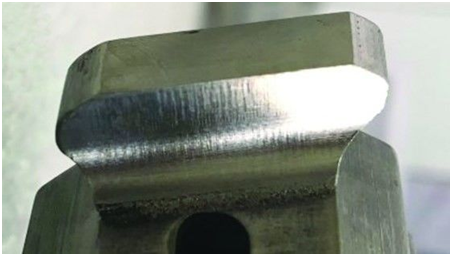
- 螺纹表面粗糙度差:可能原因包括切削速度过低、刀具磨损、积屑瘤等。应提高切削速度、更换刀具或使用切削液。
- 螺纹牙型不正确:主要因刀具牙型角误差或刀具安装不正。需精确刃磨刀具并正确对刀。
- 螺距误差:可能源于车床丝杠传动误差或刀具进给不均匀。应定期检查车床精度。
- 螺纹中径超差:影响配合性质。应通过调整背吃刀量和走刀次数来控制。
- 振动与让刀:可采取提高工件刚性、减小刀具悬伸、合理选择切削参数等措施。
六、技能与发展
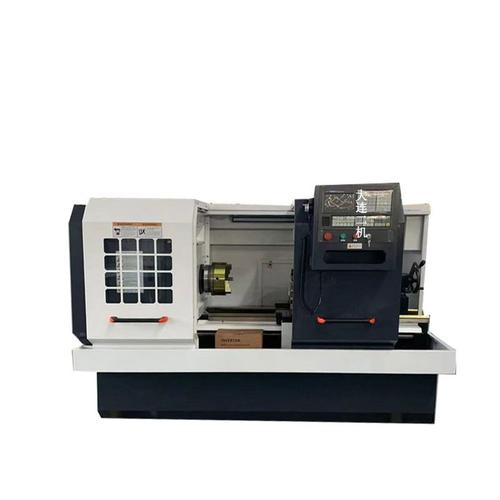
随着数控技术的发展,螺纹车削已实现自动化、高精度加工。数控车床上的螺纹切削循环指令(如G32、G76)可方便地完成各种螺纹加工。螺纹车削还常与滚压、磨削等工艺结合,满足更高精度和表面质量要求。
螺纹车削是一项技术性强、实践性高的加工方法。掌握刀具选择、切削参数优化和加工策略,结合现代数控技术,可显著提高螺纹加工效率和质量,为制造业提供可靠保障。